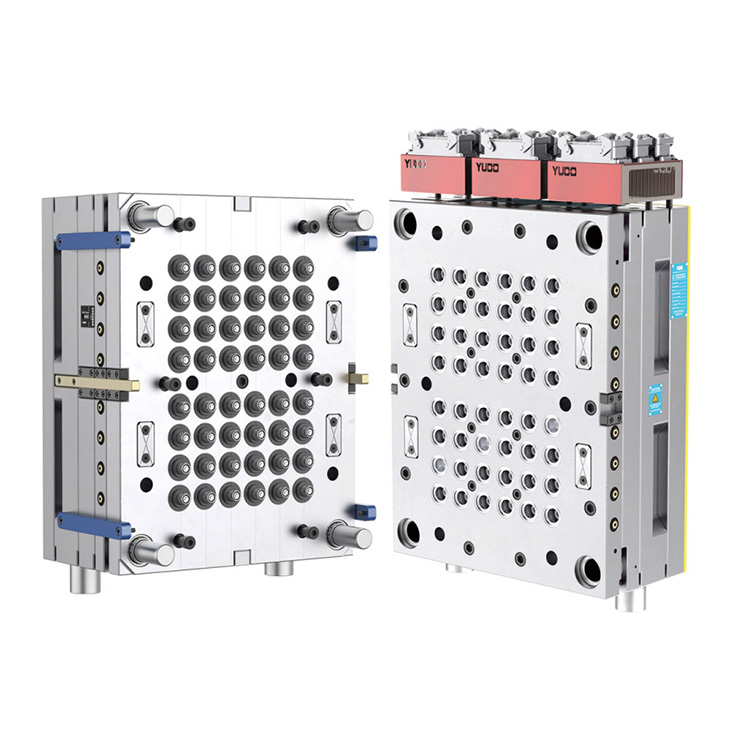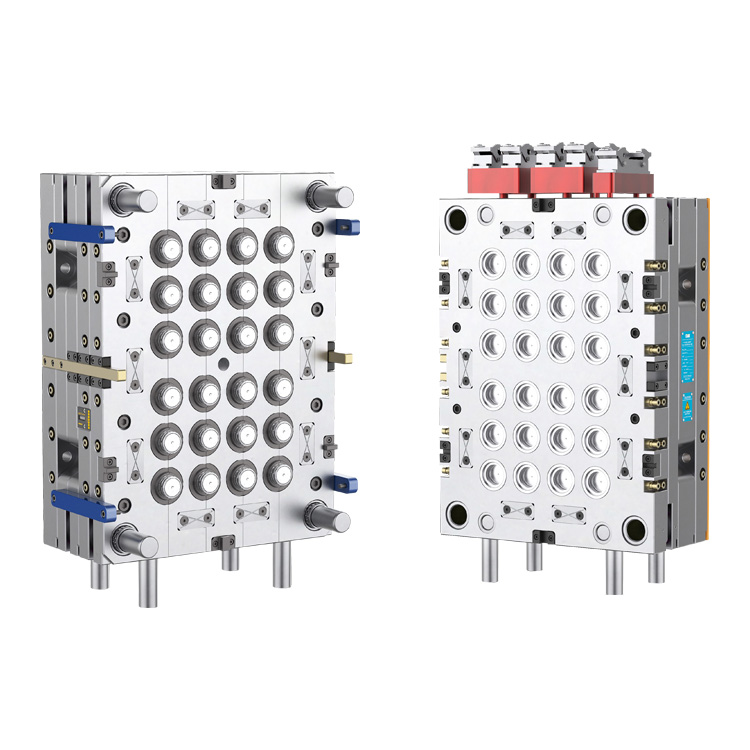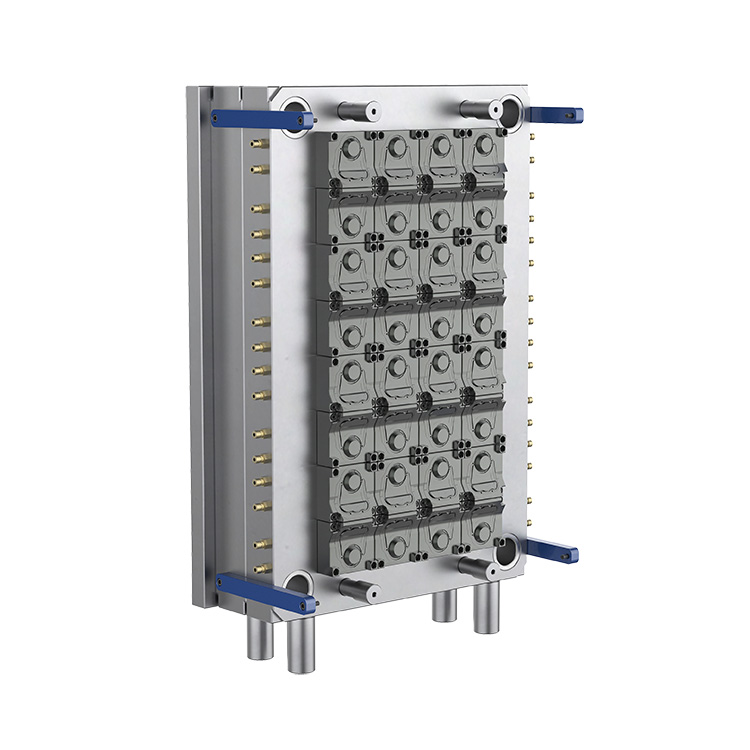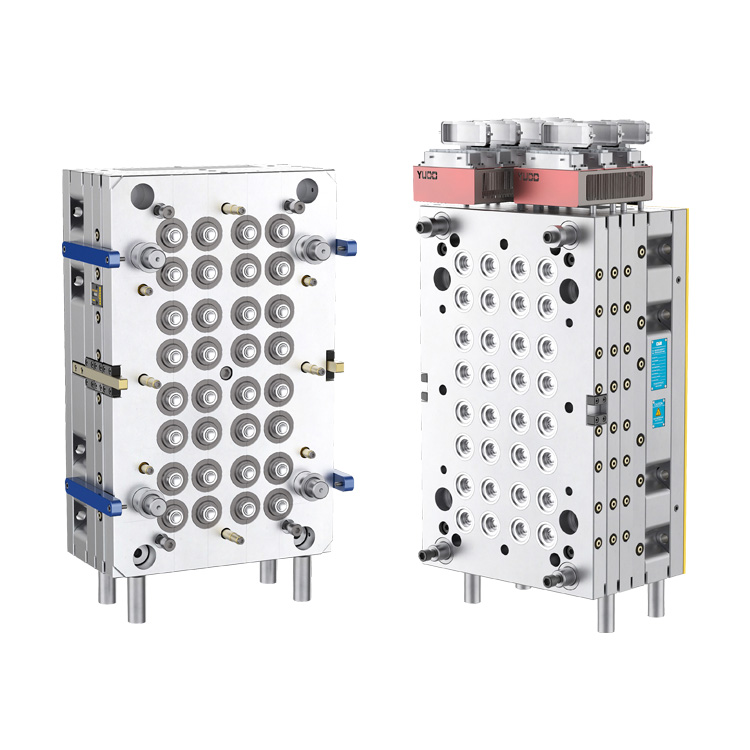
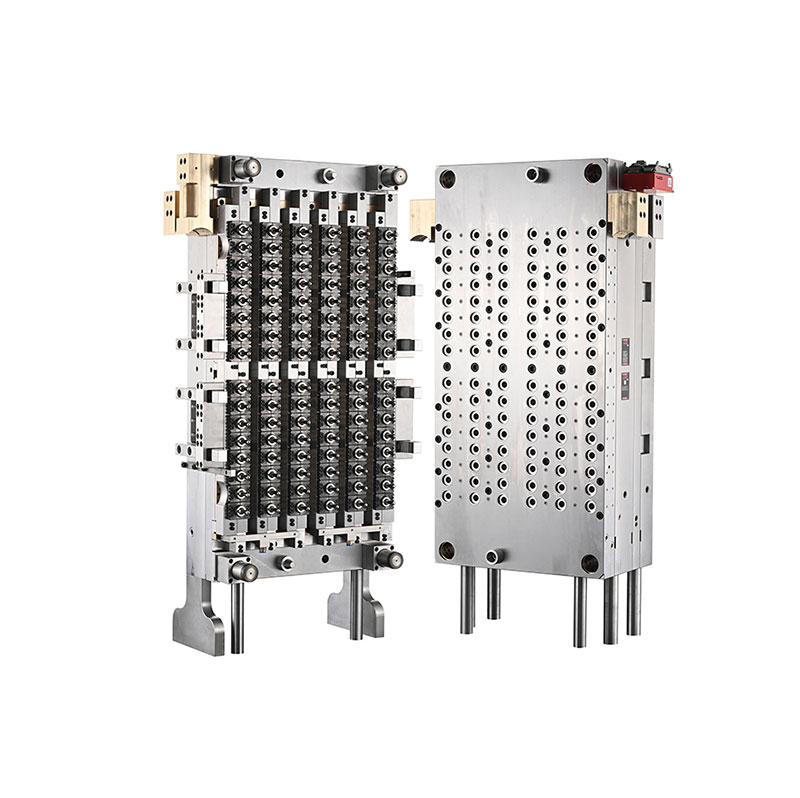
Daelong, un fabricant de moules à injection basé en Chine avec plus de 30 ans d'expérience dans l'industrie, fournit des solutions d'outillage de précision pour la production d'emballages plastiques en grand volume. LeMoule de préforme d'animal familier de cou de 96 cavités 29 25 avec la porte de valve d'aiguilleest conçu pour la fabrication exigeante de préformes PET, combinant une configuration à cavité élevée, un système de canaux chauds contrôlés et une compatibilité avec les équipements de production automatisés pour prendre en charge une production constante pour les applications quotidiennes d'emballage de boissons, d'aliments et de produits chimiques.
Un moule de préforme PET haute performance affecte directement l’efficacité de la production, la cohérence dimensionnelle, l’utilisation des matériaux et la qualité des bouteilles en aval. Une configuration à 96 cavités permet aux fabricants de produire plusieurs préformes dans chaque cycle d'injection, tandis qu'un système de canaux chauds à vanne à pointeau permet de contrôler la distribution de matière fondue aux portes individuelles. Pour les fabricants utilisant des machines de moulage par injection Nestal compatibles et une automatisation robotique à cinq stations, la bonne conception de moule peut prendre en charge une production stable et reproductible. Cet article explique les principes de fonctionnement du moule, les choix de matériaux clés, les avantages techniques, les critères de sélection, les exigences de maintenance et les considérations pratiques pour évaluer un investissement dans un moule de préforme PET à haute cavité.
Les préformes en PET sont des composants moulés par injection qui sont ensuite réchauffés et moulés par étirage-soufflage en bouteilles ou autres conteneurs. Leurs dimensions, la répartition des matériaux, la géométrie du col et l'état de surface influencent les performances de l'emballage fini.
Un moule à 96 cavités contient 96 positions de cavité individuelles, permettant à un système de moulage par injection correctement configuré de former jusqu'à 96 préformes en un cycle de moulage complet. Cette disposition est particulièrement adaptée aux fabricants recherchant une capacité de production importante sans recourir à de nombreuses machines de moulage distinctes.
La spécification du col 29/25 identifie la conception prévue de la finition du col. Les acheteurs doivent confirmer le profil précis du filetage, les dimensions d’étanchéité, la compatibilité des fermetures et le dessin de finition du col pertinent avant de commander. Ces détails déterminent si la préforme finie s'adaptera au processus de bouchon et de soufflage de bouteille prévu.
Selon les informations produit de Daelong, ce moule est conçu pour les machines de moulage par injection Nestal équipées d'un système robotisé à cinq stations. La compatibilité réelle doit être confirmée par rapport au modèle de machine de l'acheteur, aux dimensions du plateau, à la capacité d'injection et à la configuration de l'automatisation.
Dans le moulage par injection à grande cavité, la répartition uniforme du PET fondu dans toutes les cavités constitue un défi technique majeur. Les variations de température de fusion, de pression, de résistance à l'écoulement ou de performances du point d'injection peuvent entraîner des différences dans le poids, l'apparence et la précision dimensionnelle des préformes.
Un système de canaux chauds à vanne à pointeau utilise une goupille de vanne mobile pour contrôler l'ouverture et la fermeture de la vanne. Le système est conçu pour gérer l'entrée de la matière fondue dans chaque cavité et peut aider à produire des zones de seuil plus propres et un remplissage plus cohérent lorsqu'il est correctement conçu, entretenu et synchronisé avec le processus d'injection.
Daelong spécifie un système de canaux chauds à obturateur de vanne série PC-VG pour ce modèle. Les résultats finaux dépendent de la conception globale des canaux chauds, de l'état des broches de vanne, du contrôle de la température, des paramètres d'injection, des performances de refroidissement et de la préparation de la résine PET. Les acheteurs doivent demander un essai de moule et une évaluation d'échantillon pour vérifier les performances dans leurs conditions de fonctionnement réelles.
La sélection des matériaux est essentielle pour un moule de préforme PET à cavité élevée, car les composants individuels subissent différentes combinaisons de chaleur, de pression, de friction et de mouvements mécaniques répétés. Des aciers à outils et des matériaux pour canaux chauds appropriés contribuent à assurer la stabilité dimensionnelle, la résistance à l'usure et un fonctionnement fiable à long terme.
Le tableau suivant résume les matériaux et les informations techniques publiées par Daelong pour ce moule.
| Composant | Matériau spécifié | Dureté publiée | Objectif d'ingénierie |
|---|---|---|---|
| Cavité et noyau | Acier Allemagne 2316 | HRC 42-45 ; durcissement de précision jusqu'à HRC 50–54 | Forme la géométrie de la préforme et supporte la résistance à l'usure |
| Anneau de cou | Acier Allemagne 2316 | HRC 45-50 | Forme la finition du col et l'interface de fermeture |
| Goupille de valve | Acier japonais SKD51 | HRC 58-60 | Contrôle l'ouverture et la fermeture du portail |
| Buse à canaux chauds | Cuivre-béryllium américain | HRC 37 | Prend en charge le transfert de chaleur dans l'ensemble de buses |
| Plaque collectrice | Acier H13 | HRC 35-38 | Prend en charge la structure du collecteur de canaux chauds |
| Plaque de base | Acier à outils P20 | HRC 27-32 | Fournit un support structurel pour l’assemblage du moule |
Remarque : Les valeurs de dureté ci-dessus suivent les spécifications publiées sur la page produit. Les acheteurs doivent confirmer les certificats de matériaux finaux, l'état du traitement thermique, les spécifications des composants et les dossiers d'inspection dans la documentation technique approuvée.
Daelong rapporte également des tolérances d'usinage de 0,003 à 0,005 mm, une interchangeabilité des composants allant jusqu'à 90 % et une concentricité de l'épaisseur de paroi de la préforme de ±0,0075 mm à L = 100 mm. Ce sont des points d’évaluation technique importants ; leurs méthodes de mesure, leurs lieux d'inspection et leurs critères d'acceptation doivent être convenus avant l'acceptation de la production.
Le principal avantage d’une configuration à 96 cavités est sa capacité à former de nombreuses préformes à chaque cycle. Lorsqu'elle est associée à une machine d'injection de taille appropriée, à un remplissage équilibré, à un refroidissement efficace et à une manipulation automatisée, cette configuration peut aider les fabricants à augmenter leur production tout en optimisant l'utilisation de l'espace de production.
Cependant, le nombre réel de préformes acceptables produites par heure dépend du temps de cycle, de la disponibilité de la machine, de la stabilité du processus, de la maintenance planifiée et du pourcentage de pièces rejetées. La planification de la production doit donc utiliser des données d'essai vérifiées plutôt que le seul décompte des cavités.
Un poids de préforme, des dimensions de col et une épaisseur de paroi constants sont essentiels pour le moulage par étirage-soufflage en aval. Les différences entre les cavités peuvent entraîner une répartition inégale du matériau, une résistance incohérente des bouteilles ou une augmentation des taux de rejet.
Un canal chaud bien conçu, des composants de moule fabriqués avec précision et un refroidissement équilibré peuvent contribuer à réduire ces variations. L'échantillonnage de routine et l'identification des cavités sont utiles pour détecter les problèmes avant qu'ils n'affectent un grand lot de production.
Daelong identifie une structure de cavité interchangeable comme l'un des avantages techniques du moule. Les composants remplaçables peuvent simplifier la maintenance ciblée, car une section usée ou endommagée peut être réparée sans remplacer l'ensemble du moule dans son intégralité.
Les acheteurs doivent confirmer la portée réelle de l'interchangeabilité, la disponibilité des pièces de rechange, les procédures de remplacement et les exigences de vérification dimensionnelle. Ces détails aident les équipes de maintenance à estimer les temps d'arrêt et à préparer des inventaires de pièces de rechange appropriés.
La fabrication de préformes à grande vitesse ne dépend pas uniquement des performances d’injection. Les équipements de manipulation, de refroidissement, de transport, d’inspection et de soufflage en aval des robots doivent fonctionner ensemble. La compatibilité avec le système d'automatisation prévu permet de réduire la manipulation manuelle et prend en charge un flux de production plus prévisible.
La finition du col 29/25 et la disposition des 96 empreintes rendent ce type de moule pertinent pour les opérations de conditionnement nécessitant des volumes importants de préformes PET. L'adéquation de la bouteille finie dépend de la conception du col, du poids de la préforme, de la qualité de la résine, de la géométrie de la bouteille et des conditions de remplissage prévues.
Toutes les finitions de col 29/25 ne sont pas interchangeables avec chaque bouchon de bouteille ou ligne de remplissage. Les fabricants doivent vérifier les dessins de fermeture, les caractéristiques d'inviolabilité, les exigences d'étanchéité et les normes d'emballage applicables avant de s'engager dans la conception d'un moule.
La sélection d'un moule à empreinte élevée nécessite un examen du système de production complet plutôt qu'une comparaison du nombre d'empreintes ou des prix d'achat uniquement. Un moule techniquement adapté doit correspondre à la machine, à la résine, à la conception de la bouteille, à l'objectif de production et aux ressources de maintenance disponibles à l'usine.
Pour plus de détails sur le produit, consultez le moule de préforme PET à 96 cavités à col 29/25 de Daelong avec vanne à pointeau et sa gamme plus large de solutions de moules de préforme PET.
Même un moule conçu avec précision nécessite un entretien régulier pour maintenir des performances constantes. Dans un système à 96 cavités, un petit problème affectant plusieurs cavités peut générer un nombre important de pièces défectueuses s'il n'est pas détecté.
La maintenance préventive peut réduire les temps d'arrêt imprévus et rendre le remplacement des composants plus prévisible. L'intervalle de maintenance approprié doit être basé sur les conditions de production, la qualité de la résine, les heures de fonctionnement, les résultats des inspections et les recommandations du fabricant.
Un moule de préformes PET à 96 cavités contient 96 cavités de moulage et peut produire jusqu'à 96 préformes par cycle d'injection complet lorsque toutes les cavités fonctionnent correctement. La production réelle dépend du temps de cycle, des performances de la machine et des taux d’acceptation des produits.
La désignation 29/25 identifie la configuration prévue du manche. Les dimensions exactes et l'interface de fermeture doivent être confirmées à l'aide du dessin technique approuvé pour garantir la compatibilité avec la conception du bouchon et de la bouteille sélectionnée.
Un système de vanne à pointeau contrôle l’entrée de la matière fondue via des broches de vanne mobiles. Avec des paramètres de conception et de processus appropriés, il peut améliorer la cohérence des portes, prendre en charge un remplissage contrôlé et réduire certains défauts liés aux portes dans le moulage par injection de grands volumes.
Daelong précise la compatibilité avec les machines de moulage par injection Nestal équipées d'un système robotisé à cinq stations. Le modèle précis de la machine et les exigences d'interface doivent être confirmés avant la commande, y compris la force de serrage, la capacité d'injection, les dimensions du plateau et les détails d'automatisation.
Les spécifications publiées incluent l'acier Allemagne 2316 pour la cavité, le noyau et l'anneau de col ; Acier japonais SKD51 pour la goupille de valve ; cuivre-béryllium pour la buse du canal chaud ; Acier H13 pour la plaque collectrice ; et acier à outils P20 pour la plaque de base. Les exigences finales en matière de matériau et de dureté doivent être confirmées dans les spécifications d’achat.
Les fabricants doivent maintenir des températures de canaux chauds équilibrées, des paramètres d'injection appropriés, un refroidissement efficace et des surfaces de moulage propres. Un échantillonnage régulier cavité par cavité et une maintenance préventive aident à identifier les écarts avant qu'ils n'entraînent des rejets généralisés.
Fournissez le dessin de finition du col, le poids et les dimensions de la préforme, l'application prévue de la bouteille, le modèle de machine d'injection, l'objectif de production, les spécifications de la résine, les exigences d'automatisation et le calendrier de livraison préféré. Ces détails aident le fabricant à évaluer la compatibilité et à préparer une proposition plus précise.
Un moule de préforme PET à 96 cavités doté d'un système de vanne à pointeau peut constituer un investissement précieux pour les fabricants d'emballages qui recherchent une capacité de production élevée, une qualité de préforme reproductible et une compatibilité avec les opérations automatisées de moulage par injection. Sa valeur à long terme dépend d’une ingénierie de précision, de matériaux appropriés, d’un remplissage et d’un refroidissement équilibrés, d’une intégration fiable des machines et d’une maintenance disciplinée.
Daelong combine son expérience dans la fabrication de moules à injection avec une conception de produits destinée à la production de préformes PET en grand volume. Avant de prendre une décision d'achat, les fabricants doivent évaluer les dessins techniques, confirmer la compatibilité des machines et établir des critères d'acceptation clairs pour les essais de moule et la livraison finale.
Vous recherchez une solution fiable de moule de préformes PET pour votre ligne de production ? Contacter Daelongpour discuter de vos spécifications de col 29/25, de la conception des préformes, de la configuration de la machine et des exigences de sortie. Visitez la page produit ou contactez-nous pour demander des détails techniques et un devis adapté à vos besoins de fabrication.